Gefrorene Rübenkampagnen: Wie Rübenverschlechterung das Dextranrisiko und betriebliche Entscheidungen verändert
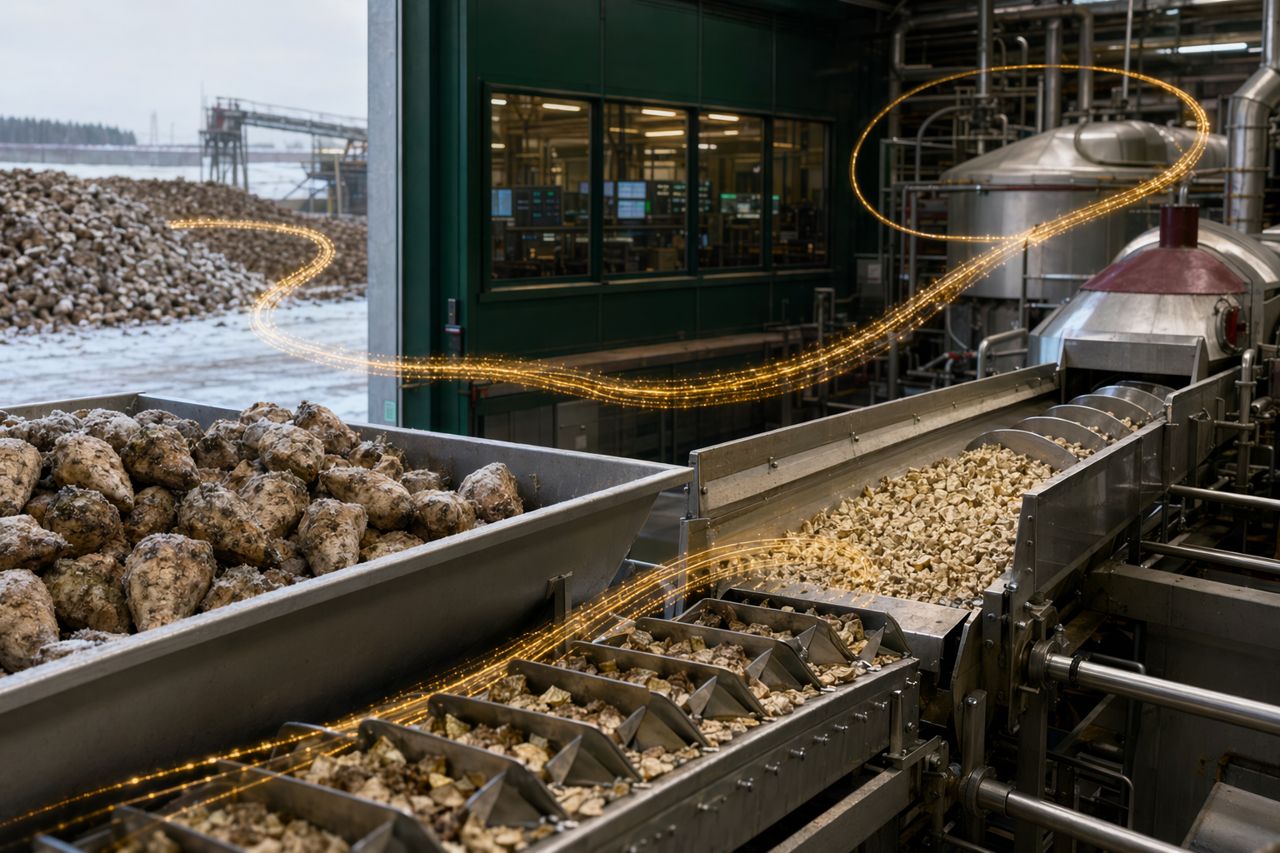
Kampagnen mit gefrorenen Rüben verlaufen selten gleichmäßig. Eine Miete kann an der Oberfläche stabil wirken, während Tauzonen, beschädigte Rüben und mikrobielle Aktivität bereits verändern, was in Schneidwerk, Diffusion, Saftreinigung, Verdampfung und Kristallisation gelangt.
Für eine Zuckerrübenfabrik geht es in der Praxis nicht nur um die Rübenqualität. Entscheidend ist auch der Zeitpunkt der Entscheidungen. Gefrorenes und wieder aufgetautes Rübenmaterial kann die Saftviskosität verändern, die Belastung durch lösliche Nichtzucker erhöhen, das Klärverhalten stören und dextranbezogene Risiken steigern, bevor die Fabrik die volle Auswirkung in Filtration, Wärmeübertragung oder Kochhausbetrieb erkennt.
Enzymeschoice unterstützt Fabriken, die kontrollierte, kampagnentaugliche Enzymstrategien für diese wechselhaften Bedingungen benötigen. Als Enzymlieferant für die Zuckerrübenverarbeitung konzentrieren wir uns auf vorhersehbare Anwendung, passende Einbindung in den Prozess und messbare Betriebsstabilität bei sich verändernder Rübenbeschaffenheit.
Warum gefrorene Rüben die Prozessdiskussion verändern
Frost schädigt Rübenzellen. Beim Auftauen entstehen Wege für Saftaustritt, mikrobielles Wachstum und beschleunigten Abbau. Wenn geschädigtes Material in den Prozess gelangt, kann die Fabrik Veränderungen feststellen, die sich durch das gesamte Werk ziehen:
- Schnitzel können mehr Nichtzuckerstoffe in den Diffusionssaft abgeben.
- Diffusionssaft kann schwieriger zu erhitzen, zu sieben und zu klären sein.
- Pektinbedingte Viskosität kann den hydraulischen Widerstand in der Saftführung erhöhen.
- Das Dextranrisiko kann steigen, wenn beschädigte Rüben und mikrobielle Aktivität zusammentreffen.
- Carbonatation und Filtration können weniger vorhersehbar werden.
- Verdampfung und Kristallisation können langsamer, weniger trennscharf und empfindlicher gegenüber kleinen Veränderungen wirken.
Der Effekt ist kumulativ. Eine kurze Phase mit schlechter Rübenqualität muss die Fabrik nicht zum Stillstand bringen, doch wiederholte Taschen mit geschädigten Rüben können Druckdifferenz, Trübung, Schlammvolumen, Farbe und Viskosität in die falsche Richtung verschieben.
Dextranrisiko ist eine Frage des Kampagnenmanagements, nicht nur des Labors
Dextran wird häufig als analytischer Messwert diskutiert. In einer Rübenzuckerfabrik wird es jedoch betrieblich relevant, sobald es Fließverhalten, Klärung, Filtration, Verdampfung und Kristallisation beeinflusst.
Frostbedingte Rübenverschlechterung kann Bedingungen schaffen, unter denen dextranbildende mikrobielle Aktivität wahrscheinlicher wird, insbesondere wenn beschädigte Rüben erwärmen, liegen bleiben und anschließend in ungleichmäßigen Wellen verarbeitet werden. Die Fabrik erlebt das Problem möglicherweise nicht als einzelnes, klar abgegrenztes Ereignis. Es kann sich als Bündel von Symptomen zeigen:
- Verdicktes Saftverhalten bei vergleichbaren Trockensubstanzgehalten.
- Langsamere Filtration oder erhöhter Bedarf an Filterhilfsmitteln.
- Instabilität in der Saftreinigung nach Veränderungen in der Rübenzufuhr.
- Höherer Druckaufbau in Sieben, Leitungen oder Filtrationsanlagen.
- Weniger vorhersehbare Reaktion beim Kochen.
- Siruphandling, das schwerer wirkt als erwartet.
Die zentrale Entscheidung ist, ob die Kampagne reaktiv gesteuert werden soll, nachdem Instabilität sichtbar wird, oder proaktiv, wenn Rübenbeschaffenheit und Prozessindikatoren auf ein steigendes Risiko hinweisen.
Pektin und Dextran verhalten sich nicht gleich
Frostbedingte Rübenverschlechterung kann überlappende Viskositätsprobleme erzeugen, doch nicht jedes Viskositätsproblem hat dieselbe Ursache.
Pektinbedingte Effekte entstehen häufig durch den Abbau von Rübengewebe und den Eintrag löslicher Pflanzenbestandteile in den Saftstrom. Dextranbedingte Effekte stehen mit der Bildung mikrobieller Polysaccharide unter geeigneten Abbaubedingungen in Zusammenhang. Beide können Fließverhalten und Trennung beeinflussen, ihre Prozesssignaturen und Behandlungslogiken unterscheiden sich jedoch.
Für Werksteams ist diese Unterscheidung wichtig, weil Enzymauswahl und Dosierlogik zur dominierenden Einschränkung passen sollten. Je nach Rübenbeschaffenheit, Lagerhistorie, Temperaturschwankungen und beobachtetem Prozessverhalten kann eine Kampagne Unterstützung gegen pektinbedingte Viskosität, dextranbezogene Fließeffekte oder beides benötigen.
Worauf Prozessverantwortliche in Kampagnen mit gefrorenen Rüben achten sollten
Eine praxisnahe Überwachung sollte Beobachtungen im Rübenhof mit Prozessindikatoren in der Fabrik verbinden. Nützliche Signale sind:
Rübenzufuhr und Schneidwerk
- Sichtbare aufgetaute Bereiche oder nasse Taschen in gelagerten Rüben.
- Zunehmender Rübenbruch, Fäulnis oder Weichwerden.
- Schwankende Schnitzelqualität von einem Lieferfenster zum nächsten.
- Mehr Feinteile oder geschädigtes Gewebe im Zulauf zur Diffusion.
Diffusion und Rohsaft
- Veränderungen der Rohsaftviskosität oder der Pumpenlast.
- Geringere Diffusionsleistung bei ansonsten vertrauten Einstellungen.
- Erschwertes Sieben oder mehr Schwebstoffe.
- Instabiles Abzugsverhalten, wenn sich die Rübenbeschaffenheit ändert.
Saftreinigung und Filtration
- Langsameres Absetzen oder weniger kompakter Schlamm.
- Steigender Filtrationswiderstand.
- Kürzere Filterzyklen.
- Klarer Saft, der weniger hell oder stärker schwankend bleibt.
Verdampfung und Kristallisation
- Sirup, der sich schwerer handhaben lässt als erwartet.
- Weniger konstante Wärmeübertragung.
- Vorsichtigere Kochführung aufgrund von Viskosität oder Nichtzuckerbelastung.
- Kristallwachstum, das während Phasen schlechter Rübenbeschaffenheit weniger vorhersehbar wird.
Diese Indikatoren beweisen für sich allein keine einzelne Ursache. Sie helfen dabei zu bestimmen, wann die Fabrik vom normalen Kampagnenbetrieb zu einem gezielten Enzymunterstützungsplan übergehen sollte.
Wo eine Enzymbehandlung ansetzt
Der Einsatz von Enzymen in Kampagnen mit gefrorenen Rüben sollte als Werkzeug zur Prozesskontrolle verstanden werden, nicht als Rettungsmaßnahme in letzter Minute. Ziel ist es, die betrieblichen Auswirkungen spezifischer löslicher Polysaccharid-Herausforderungen zu reduzieren, bevor vermeidbare Engpässe entstehen.
Ein gut ausgelegter Enzymplan kann unterstützen bei:
- Besser beherrschbarer Saftviskosität.
- Verbessertem Fließverhalten durch Leitungen, Siebe und Filtrationsstufen.
- Konstanterer Klärreaktion bei schwankender Rübenannahme.
- Geringerer Störung durch pektin- und dextranbezogene Prozesseffekte.
- Vorhersehbareren Dosierentscheidungen über wechselnde Kampagnenfenster hinweg.
Der richtige Ansatz hängt vom Anlagenlayout, Temperaturprofil, der Verweilzeit, dem Zugabepunkt, dem Saftzustand und dem dominierenden Abbaumuster ab. Eine Rübenzuckerfabrik mit einer starken Auftaukampagne benötigt nicht dieselbe Strategie wie eine Fabrik, die nur kurze, intermittierende Taschen beschädigter Rüben verarbeitet.
Warum vorhersehbare Dosierung wichtig ist
Kampagnen mit gefrorenen Rüben erzeugen Schwankungen. Die Enzymdosierung sollte nicht zusätzliche Unsicherheit schaffen.
Enzymeschoice entwickelt Empfehlungen auf Basis der realen Fabrikbedingungen: wo das Enzym eingebracht werden kann, wie schnell es mit dem Zielstrom in Kontakt kommt, welches Temperaturfenster verfügbar ist und welche Prozessmessung bestätigt, ob das Programm Wirkung zeigt.
Für viele Fabriken umfasst der nützlichste Dosierplan:
- Eine Basisdosierung für Kampagnen mit erhöhtem Rübenrisiko.
- Eine Reaktionsdosierung, wenn Abbauindikatoren zunehmen.
- Eine Reduktionslogik, wenn sich die Rübenqualität verbessert.
- Klare Bedienerhinweise zu Zugabepunkt, Zeitpunkt und Beobachtung.
- Eine Überprüfungsschleife anhand von Filtrationsverhalten, Viskositätstrend, Klärreaktion und Durchsatzgrenzen.
Dieser Ansatz gibt dem Produktionsteam einen kontrollierten betrieblichen Stellhebel statt einer unklaren Notfallbehandlung.
Entscheidungsrahmen für eine Enzymkampagne mit gefrorenen Rüben
Vor der Auswahl eines Enzymprogramms sollte das Werksteam das Betriebsproblem klar definieren.
1. Liegt die Haupteinschränkung im Fluss, in der Klärung oder in der Kristallisation?
Wenn die Fabrik Kapazität durch Filtration oder Safthandling verliert, sollte der Enzymplan die vorgelagerte Ursache von Viskosität und Trennwiderstand adressieren. Wenn die Kristallisation im Mittelpunkt steht, kann sich der Fokus stärker auf Sirupverhalten und Nichtzuckereinfluss verlagern.
2. Tritt das Problem kontinuierlich oder in Wellen auf?
Frostbedingte Rübenverschlechterung kommt oft ungleichmäßig an. Ein variabler Zulauf kann eine reaktionsfähige Dosierung erfordern, statt einer einzigen festen Einstellung für die gesamte Kampagne.
3. Werden Pektineffekte, Dextraneffekte oder beides vermutet?
Unterschiedliche Polysaccharid-Herausforderungen erfordern unterschiedliche Enzymlogiken. Das stärkste Programm wird aus beobachtetem Prozessverhalten und Rübenbeschaffenheit abgeleitet, nicht aus einer generischen Bezeichnung.
4. Wo kann das Enzym tatsächlich wirken?
Ein Enzymzugabepunkt muss Kontakt, Durchmischung und ein geeignetes Prozessfenster bieten. Ein technisch passendes Enzym ist weniger nützlich, wenn es an einer Stelle zugegeben wird, an der es nicht wirksam mit dem Zielmaterial interagieren kann.
5. Woran beurteilen Bediener die Leistung?
Gute Kampagnenunterstützung sollte praktische Prüfpunkte definieren: Drucktrend, Länge der Filterzyklen, Saftklarheit, Viskositätsverhalten, Verdampferreaktion, Kochverhalten oder Durchsatzstabilität.
Häufige Fehler in Fabriken bei frostbedingter Rübenverschlechterung
Warten, bis das Kochhaus das Problem zeigt
Wenn die Kristallisation schwierig wird, ist das Problem möglicherweise bereits durch Diffusion, Saftreinigung und Verdampfung gewandert. Früheres Eingreifen ist in der Regel besser kontrollierbar.
Jede Viskosität als dasselbe Problem behandeln
Pektin- und Dextraneffekte können sich überlagern, sind aber nicht austauschbar. Eine präzise Diagnose verbessert Enzymauswahl und Dosierlogik.
Zu viele Prozessvariablen gleichzeitig verändern
Wenn Kalkung, Carbonatation, Temperatur, Abzug, Filterhilfsmittel und Enzymdosierung gleichzeitig angepasst werden, wird es schwierig zu erkennen, was geholfen hat. Ein kontrollierter Enzymplan sollte in die Entscheidungsabfolge der Fabrik passen.
Eine feste Dosierung bei wechselnder Rübenzufuhr verwenden
Kampagnen mit gefrorenen Rüben verändern sich. Die Dosierung sollte stabil genug sein, damit Bediener ihr vertrauen, aber flexibel genug, um Auftauintensität und Prozessreaktion abzubilden.
Wie Enzymeschoice Zuckerrübenfabriken unterstützt
Enzymeschoice arbeitet mit Zuckerrübenfabriken zusammen, die Enzymprogramme benötigen, die auf Kampagnenbedingungen abgestimmt sind, nicht auf generische Katalogsprache. Wir helfen Teams, Rübenverschlechterung, Pektinbelastung, Dextranrisiko, Viskositätsverhalten, Filtrationsreaktion und Dosierkontrolle miteinander zu verknüpfen.
Unsere Arbeit ist auf Prozessverantwortliche ausgerichtet, die Antworten auf Fragen benötigen wie:
- Welcher Enzymansatz passt zur aktuellen Rübenbeschaffenheit?
- Wo sollte die Dosierung eingeführt werden, um praktische Kontaktzeit zu ermöglichen?
- Wie sollte sich die Dosierung ändern, wenn Taschen mit aufgetauten Rüben zunehmen?
- Welche Fabrikindikatoren sollten eine verbesserte Stabilität bestätigen?
- Wie lässt sich der Enzymeinsatz integrieren, ohne die normale Betriebsdisziplin zu stören?
Das Ziel ist nicht, zu viel zu versprechen. Das Ziel ist, der Fabrik eine klare, technisch fundierte Option zu geben, wenn frostbedingte Rübenverschlechterung beginnt, Durchsatz und Trennverhalten zu beeinflussen.
Angebot für kampagnenbereite Enzymunterstützung anfordern
Wenn Ihre Fabrik die Verarbeitung gefrorener Rüben plant, auftaubedingte Verschlechterung managt oder während der Kampagne Viskositäts- und Filtrationsinstabilität beobachtet, kann Enzymeschoice dabei helfen, einen Enzymunterstützungsplan für Ihre Prozessbedingungen zu definieren.
Angebot anfordern über das Formular auf der Website und nennen Sie Rübenbeschaffenheit, wichtigste Prozesseinschränkung, vorgesehenen Zugabepunkt und aktuelle Betriebssymptome. Unser Team antwortet mit einer praxisnahen Empfehlung zur Prüfung durch Ihre Fabrik.