Campañas con remolacha congelada: cómo el deterioro cambia el riesgo de dextrano y las decisiones de fábrica
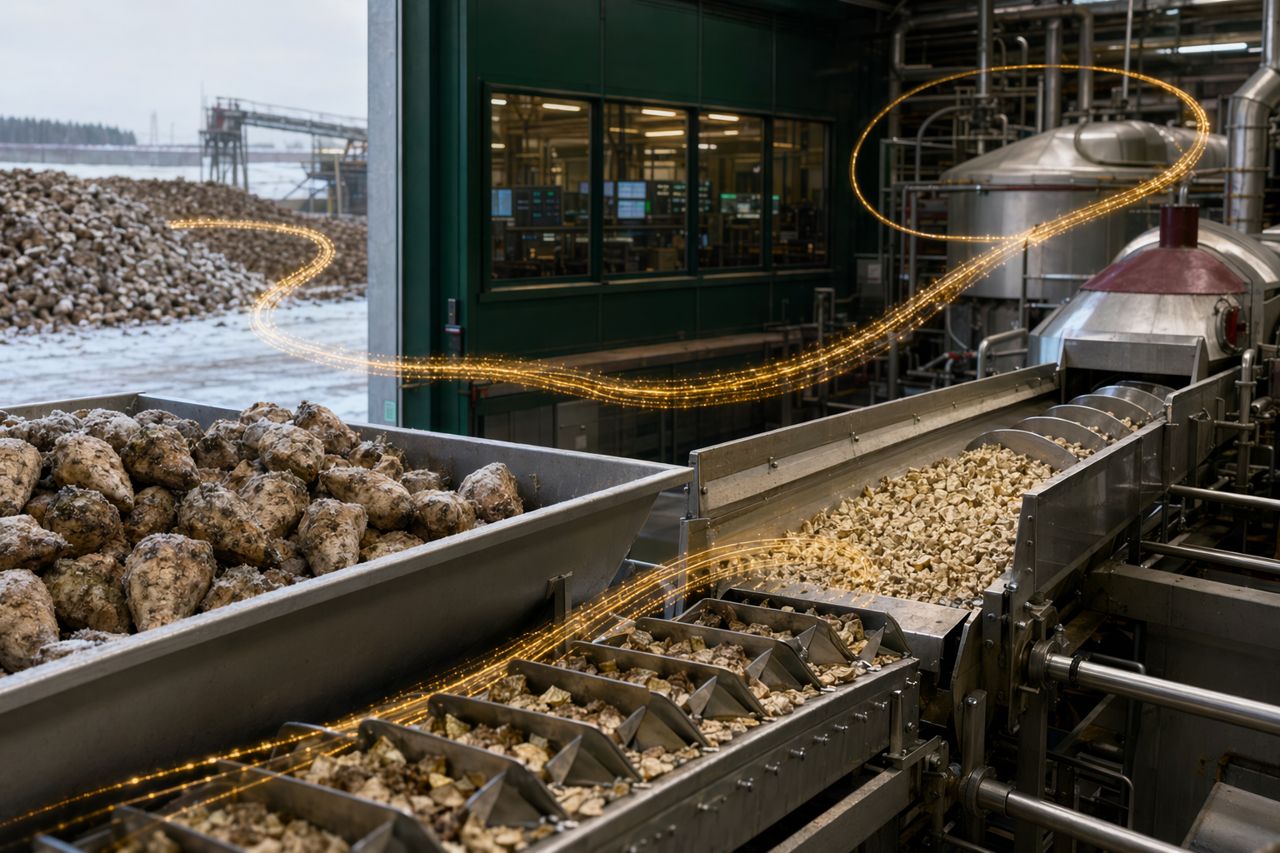
Las campañas con remolacha congelada rara vez son uniformes. Una pila puede parecer estable en la superficie mientras que zonas de descongelación, raíces magulladas y actividad microbiana ya están cambiando lo que entra en el corte, la difusión, la purificación, la evaporación y la cristalización.
Para una fábrica de remolacha azucarera, el problema práctico no es solo la calidad de la remolacha. También es el momento de decisión. El material de remolacha congelado y descongelado puede alterar la viscosidad del jugo, aumentar la carga de impurezas solubles, desestabilizar el comportamiento de clarificación y elevar el riesgo asociado al dextrano antes de que la fábrica vea el impacto completo en la filtración, la transferencia de calor o el desempeño del área de tachos.
Enzymeschoice apoya a las fábricas que necesitan estrategias enzimáticas controladas y listas para campaña en estas condiciones variables. Como proveedor de enzimas para el procesamiento de remolacha azucarera, nuestro enfoque se centra en una aplicación predecible, ajuste al proceso y estabilidad operativa medible ante cambios en la condición de la remolacha.
Por qué la remolacha congelada cambia la conversación del proceso
La congelación daña las células de la remolacha. La descongelación abre vías para la fuga de componentes, el crecimiento microbiano y el deterioro acelerado. Cuando el material deteriorado entra en el proceso, la fábrica puede observar cambios que se desplazan por toda la planta:
- Las cosetas pueden liberar más material no azucarado al jugo de difusión.
- El jugo de difusión puede volverse más difícil de calentar, tamizar y clarificar.
- La viscosidad relacionada con pectina puede aumentar la resistencia hidráulica en el manejo de jugos.
- El riesgo de dextrano puede aumentar donde coinciden remolacha dañada y actividad microbiana.
- La carbonatación y la filtración pueden volverse menos predecibles.
- La evaporación y la cristalización pueden sentirse más lentas, menos definidas y más sensibles a pequeños cambios.
El efecto es acumulativo. Un breve período de mala condición de remolacha puede no detener la fábrica, pero bolsas repetidas de remolacha deteriorada pueden empujar el diferencial de presión, la turbidez, el volumen de lodos, el color y la viscosidad en la dirección incorrecta.
El riesgo de dextrano es un asunto de gestión de campaña, no solo de laboratorio
El dextrano suele tratarse como un resultado analítico, pero en una fábrica de remolacha se vuelve operativo cuando afecta el flujo, la clarificación, la filtración, la evaporación y el comportamiento de cristalización.
El deterioro de remolacha congelada puede crear condiciones en las que la actividad microbiana formadora de dextrano sea más probable, especialmente cuando las raíces dañadas se calientan, permanecen almacenadas y luego entran al procesamiento en oleadas desiguales. Es posible que la fábrica no experimente el problema como un único evento claro. Puede aparecer como un conjunto de síntomas:
- Comportamiento de jugo más espeso a niveles similares de materia seca.
- Filtración más lenta o mayor demanda de auxiliares de filtración.
- Inestabilidad de clarificación después de cambios en el suministro de remolacha.
- Mayor acumulación de presión en tamices, líneas o equipos de filtración.
- Respuesta menos predecible en la cocción de tachos.
- Manejo de jarabe que se siente más pesado de lo esperado.
La decisión clave es si la campaña debe gestionarse de forma reactiva, después de que aparezca la inestabilidad, o de forma proactiva, cuando la condición de la remolacha y los indicadores de proceso sugieren un riesgo creciente.
La pectina y el dextrano no se comportan de la misma manera
El deterioro de remolacha congelada puede crear problemas de viscosidad superpuestos, pero no todos los problemas de viscosidad tienen la misma causa.
Los efectos relacionados con pectina suelen provenir de la degradación del tejido de la remolacha y de la entrada de material vegetal soluble en la corriente de jugo. Los efectos relacionados con dextrano se asocian con la formación de polisacáridos microbianos bajo condiciones adecuadas de deterioro. Ambos pueden afectar el flujo y la separación, pero sus señales de proceso y su lógica de tratamiento son diferentes.
Para los equipos de fábrica, esta distinción importa porque la selección de enzimas y la lógica de dosificación deben ajustarse a la restricción dominante. Una campaña puede necesitar apoyo frente a viscosidad impulsada por pectina, efectos de flujo relacionados con dextrano, o ambos, según la condición de la remolacha, el historial de almacenamiento, los cambios de temperatura y el comportamiento observado del proceso.
Qué deben vigilar los responsables de proceso durante campañas con remolacha congelada
Una visión práctica de monitoreo debe combinar la observación del patio de remolacha con indicadores de fábrica. Señales útiles incluyen:
Suministro de remolacha y corte
- Zonas descongeladas visibles o bolsas húmedas en la remolacha almacenada.
- Mayor rotura de raíces, pudrición o blandura.
- Calidad variable de cosetas de una ventana de entrega a la siguiente.
- Más finos o tejido dañado entrando en difusión.
Difusión y jugo crudo
- Cambios en la viscosidad del jugo crudo o en la carga de bombas.
- Menor eficiencia de difusión con ajustes que normalmente son conocidos.
- Tamizado más difícil o aumento de material suspendido.
- Comportamiento inestable de extracción cuando cambia la condición de la remolacha.
Purificación y filtración
- Sedimentación más lenta o comportamiento de lodos menos compacto.
- Aumento de la resistencia de filtración.
- Ciclos de filtro más cortos.
- Jugo clarificado que permanece menos brillante o más variable.
Evaporación y cristalización
- Jarabe que se maneja más pesado de lo esperado.
- Menor consistencia en la transferencia de calor.
- Operación de tachos más cautelosa debido a viscosidad o carga de impurezas.
- Crecimiento cristalino que se vuelve menos predecible durante ventanas de mala remolacha.
Estos indicadores no prueban una causa por sí solos. Ayudan a definir cuándo la fábrica debe pasar de la operación normal de campaña a un plan de apoyo enzimático específico.
Dónde encaja el tratamiento enzimático
El uso de enzimas en campañas con remolacha congelada debe posicionarse como una herramienta de control de proceso, no como un rescate de último minuto. El objetivo es reducir el impacto operativo de desafíos específicos de polisacáridos solubles antes de que creen cuellos de botella evitables.
Un plan enzimático bien diseñado puede apoyar:
- Una viscosidad de jugo más manejable.
- Mejor comportamiento de flujo a través de líneas, tamices y etapas de filtración.
- Respuesta de clarificación más consistente durante una entrada variable de remolacha.
- Menor disrupción por efectos de proceso relacionados con pectina y dextrano.
- Decisiones de dosificación más predecibles durante ventanas cambiantes de campaña.
El enfoque correcto depende del diseño de la fábrica, el perfil de temperatura, el tiempo de residencia, el punto de adición, la condición del jugo y el patrón dominante de deterioro. Una fábrica de remolacha que opera una campaña de descongelación severa no necesitará la misma estrategia que una fábrica que observa bolsas cortas e intermitentes de remolacha dañada.
Por qué importa una dosificación predecible
Las campañas con remolacha congelada generan variación. La dosificación enzimática no debe añadir más incertidumbre.
Enzymeschoice diseña recomendaciones alrededor de las realidades de la fábrica: dónde puede introducirse la enzima, con qué rapidez puede contactar la corriente objetivo, qué ventana de temperatura está disponible y qué medición de proceso confirmará si el programa está ayudando.
Para muchas fábricas, el plan de dosificación más útil incluye:
- Una dosis base de campaña para remolacha de riesgo elevado.
- Una dosis de respuesta cuando aumentan los indicadores de deterioro.
- Una lógica de reducción cuando mejora la calidad de la remolacha.
- Orientación clara para operadores sobre punto de adición, momento y observación.
- Un ciclo de revisión usando comportamiento de filtración, tendencia de viscosidad, respuesta de clarificación y restricciones de rendimiento.
Este enfoque brinda al equipo de producción una palanca operativa controlada en lugar de un tratamiento de emergencia impreciso.
Marco de decisión para una campaña enzimática con remolacha congelada
Antes de seleccionar un programa enzimático, el equipo de fábrica debe definir claramente el problema operativo.
1. ¿La restricción principal es flujo, clarificación o cristalización?
Si la fábrica está perdiendo capacidad por filtración o manejo de jugos, el plan enzimático debe apuntar a la causa aguas arriba de la viscosidad y la resistencia de separación. Si la cristalización es la principal preocupación, el enfoque puede desplazarse hacia el comportamiento del jarabe y el impacto de las impurezas.
2. ¿El problema es continuo o aparece en oleadas?
El deterioro de remolacha congelada a menudo llega de forma desigual. Un patrón de entrada variable puede requerir dosificación de respuesta en lugar de un único ajuste fijo para toda la campaña.
3. ¿Se sospechan efectos de pectina, efectos de dextrano o ambos?
Diferentes desafíos de polisacáridos requieren lógicas enzimáticas diferentes. El programa más sólido se construye alrededor del comportamiento observado del proceso y la condición de la remolacha, no de una etiqueta genérica.
4. ¿Dónde puede trabajar realmente la enzima?
Un punto de adición enzimática debe proporcionar contacto, mezcla y una ventana de proceso adecuada. Una enzima técnicamente correcta es menos útil si se añade donde no puede interactuar eficazmente con el material objetivo.
5. ¿Qué usarán los operadores para evaluar el desempeño?
Un buen apoyo de campaña debe definir puntos prácticos de revisión: tendencia de presión, duración del ciclo de filtración, claridad del jugo, comportamiento de viscosidad, respuesta del evaporador, manejo en tachos o estabilidad de rendimiento.
Errores comunes de fábrica durante el deterioro de remolacha congelada
Esperar a que el área de tachos muestre el problema
Para cuando la cristalización se vuelve difícil, el problema puede haber pasado ya por difusión, purificación y evaporación. Una intervención más temprana suele ser más controlable.
Tratar toda viscosidad como el mismo problema
Los desafíos de pectina y dextrano pueden superponerse, pero no son intercambiables. Un diagnóstico preciso mejora la selección de enzimas y la lógica de dosificación.
Cambiar demasiadas variables de proceso a la vez
Cuando se ajustan simultáneamente cal, carbonatación, temperatura, extracción, auxiliares de filtración y dosificación enzimática, se vuelve difícil entender qué ayudó. Un plan enzimático controlado debe encajar en la secuencia de decisión de la fábrica.
Usar una dosis fija con un suministro de remolacha cambiante
Las campañas con remolacha congelada se desplazan. La dosificación debe ser lo suficientemente estable para que los operadores confíen en ella, pero lo bastante flexible para reflejar la intensidad de descongelación y la respuesta del proceso.
Cómo Enzymeschoice apoya a las fábricas de remolacha azucarera
Enzymeschoice trabaja con fábricas de remolacha azucarera que necesitan programas enzimáticos alineados con las condiciones de campaña, no con lenguaje genérico de catálogo. Ayudamos a los equipos a conectar el deterioro de la remolacha, la carga de pectina, el riesgo de dextrano, el comportamiento de viscosidad, la respuesta de filtración y el control de dosificación.
Nuestro trabajo está diseñado para responsables de proceso que necesitan respuestas como:
- ¿Qué enfoque enzimático se ajusta a la condición actual de la remolacha?
- ¿Dónde debe introducirse la dosificación para lograr un tiempo de contacto práctico?
- ¿Cómo debe cambiar la dosis cuando aumentan las bolsas de remolacha descongelada?
- ¿Qué indicadores de fábrica deben confirmar una mayor estabilidad?
- ¿Cómo puede integrarse el uso de enzimas sin interrumpir la disciplina operativa normal?
El objetivo no es prometer de más. El objetivo es dar a la fábrica una opción clara y técnicamente fundamentada cuando el deterioro de remolacha congelada empieza a influir en el rendimiento y el comportamiento de separación.
Solicite una cotización para apoyo enzimático listo para campaña
Si su fábrica está planificando la recepción de remolacha congelada, gestionando deterioro relacionado con descongelación, o viendo inestabilidad de viscosidad y filtración durante la campaña, Enzymeschoice puede ayudar a definir un plan de apoyo enzimático para sus condiciones de proceso.
Solicite una cotización mediante el formulario del sitio e incluya la condición de su remolacha, la principal restricción de proceso, el punto de adición previsto y los síntomas operativos actuales. Nuestro equipo responderá con una recomendación práctica para la revisión de su fábrica.